Artykuł sponsorowany
Śruba trapezowa czy kulowa w mechanizmie podnoszenia osi maszyny — kiedy który wariant ma sens
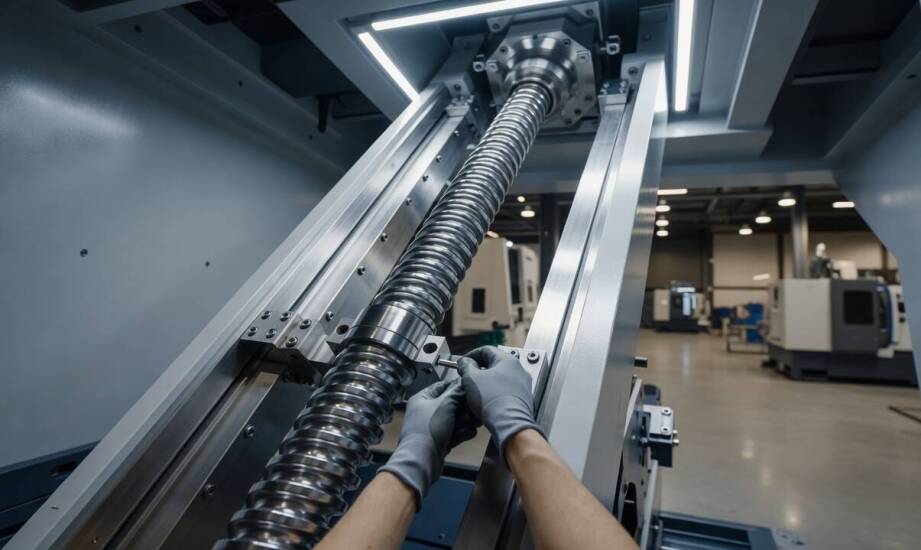
W projekcie maszyny pakującej pionowa oś utrzymuje znaczną masę ładunku bez użycia dodatkowego hamulca, zapewniając pełną stabilność po wyłączeniu zasilania. Identyczny pod względem gabarytów mechanizm w centrum obróbczym CNC zachowuje się zupełnie inaczej, ponieważ wymaga aktywnego sterowania i hamowania elektromagnetycznego przy każdej, najmniejszej nawet przerwie w ruchu. Odmienna charakterystyka pracy obu układów wynika bezpośrednio z wyboru typu przekładni wewnątrz kolumny nośnej. Zrozumienie fizycznych różnic między działaniem poszczególnych gwintów pozwala konstruktorom uniknąć błędów na wczesnym etapie budowy maszyny przemysłowej.
Różnice konstrukcyjne i mechanika pracy układów śrubowych
Śruba trapezowa współpracuje z brązową lub polimerową nakrętką poprzez bezpośrednie tarcie ślizgowe. Taka budowa charakteryzuje się dużą powierzchnią styku, co pozwala przenosić ogromne siły osiowe, ale jednocześnie generuje znaczne straty energii. Wariant kulowy wykorzystuje natomiast precyzyjne elementy toczne, czyli stalowe kulki krążące w zamkniętym obiegu wewnątrz nakrętki, redukując fizyczny opór mechaniczny do minimum. Sprawność przekładni kulowej osiąga poziom od 90 do 96 procent, podczas gdy układ trapezowy oscyluje najczęściej w przedziale 26–46 procent. Niższe tarcie w mechanizmach tocznych przekłada się na wolniejsze nagrzewanie współpracujących detali, mniejszy pobór mocy silnika napędowego i możliwość pracy przy wyższych prędkościach obrotowych.
Wysokie opory ślizgowe w klasycznym gwincie dają jednak pożądaną w wielu aplikacjach cechę, jaką jest samohamowność układu. Zjawisko to zależy ściśle od geometrii zwoju oraz współczynnika tarcia materiałów. Według wytycznych producentów próg samohamowności pojawia się przy kącie wzniosu rzędu 2,4 do 4,5 stopnia przy ściśle określonym współczynniku tarcia spoczynkowego. Pozwala to bezpiecznie utrzymać pozycję osi pod obciążeniem bez ciągłego poboru prądu. Mechanizm toczny nie wykazuje tej właściwości, opadając pod własnym ciężarem tuż po ustaniu momentu trzymającego z silnika. Zabezpieczenie takiej osi wymusza montaż zewnętrznych hamulców ciernych.
Oba rozwiązania różnią się także tolerancją wykonania. Układy ślizgowe posiadają naturalnie większy luz zwrotny, który pogłębia się wraz ze zużyciem eksploatacyjnym nakrętki. W modelach kulowych producenci stosują fabryczne napięcie wstępne, montując w gwincie kulki o minimalnie większej średnicy. Pozwala to uzyskać powtarzalność pozycjonowania i luz bliski zeru, co gwarantuje płynną zmianę kierunku pracy.
Wybór wariantu a specyfika pracy maszyny produkcyjnej
Wysoka częstotliwość cykli i prędkości liniowe przekraczające wartość jednego metra na sekundę faworyzują rozwiązania oparte na tarciu tocznym. Nominalny czas pracy w układzie kulowym bywa nawet czterokrotnie dłuższy niż przy klasycznym zarysie trapezowym, który wymaga dłuższego chłodzenia między kolejnymi ruchami. Aplikacje przenoszące obciążenia statyczne o charakterze przerywanym znacznie lepiej znoszą wariant ślizgowy, wykazujący wyższą trwałość przy sporadycznych korektach pozycji. W maszynach pakujących lub gniazdach montażowych częste ryglowanie osi pionowej z wykorzystaniem samohamowności zwiększa bezpieczeństwo obsługi.
Mechanizm unoszący nigdy nie pracuje samodzielnie. Właściwie dobrany podnośnik śrubowy współpracuje ściśle z systemem prowadzenia liniowego. Szyny profilowe i wózki toczne znoszą siły poprzeczne, zapewniając sztywność mechaniczną całej konstrukcji. Sam element podnoszący odbiera w ten sposób wyłącznie obciążenia osiowe, co skutecznie wydłuża jego żywotność. Kompletny napęd pionowej kolumny realizują z kolei motoreduktory, silniki krokowe albo precyzyjne serwonapędy nadzorowane bezpośrednio przez sterowniki maszyny. Systemy modułowe pozwalają z łatwością zsynchronizować wałami mechanicznymi kilka kolumn unoszących wspólną platformę.
Centra obróbcze CNC do metalu czy drewna wymagają bezbłędnego pozycjonowania w ułamkach milimetra, dlatego dominują tam zoptymalizowane układy kulowe. Firma Pivexin Technology, jako wieloletni dystrybutor komponentów automatyki, wspiera konstruktorów w doborze elementów prowadzących i napędowych do konkretnej aplikacji przemysłowej. Inżynierowie analizują parametry pracy maszyny, doradzając modele do urządzeń farmaceutycznych, gdzie priorytetem jest bardzo cicha, pozbawiona drgań kultura działania osiągalna wyłącznie w technologii tocznej.
Właściwe zdefiniowanie mechanizmu przekładni stanowi kompromis pomiędzy dokładnością pozycjonowania, dynamiką pracy a bezpieczeństwem całego układu w stanie bez zasilania. Rzeczywiste parametry obciążenia pionowego, maksymalna zakładana prędkość przesuwu oraz planowana liczba cykli na godzinę determinują mechaniczne zachowanie osi. Wnikliwa analiza tych wartości pozwala stworzyć stabilną maszynę przemysłową, która pracuje bezawaryjnie, minimalizuje koszty eksploatacji i spełnia rygorystyczne normy docelowej branży. Świadomy wybór komponentów napędowych skraca czas wdrożenia urządzenia i obniża koszty późniejszego serwisowania.
Kategorie artykułów
Polecane artykuły

Jakie materiały zapewniają trwałość nożycom do przewodów?
Wybór odpowiednich materiałów do produkcji nożyc zapadkowych jest kluczowy dla ich trwałości i wydajności. Omówimy najczęściej stosowane surowce, takie jak stal nierdzewna, stal węglowa oraz materiały kompozytowe. Zrozumienie właściwości tych komponentów pomoże w dokonaniu świadomego wyboru narzędzi

W jaki sposób zbierane są opinie o domach seniora i jak wpływają na ich reputację?
Opinie o domach seniora Familia w Szczecinku odgrywają kluczową rolę w ocenie jakości świadczonych usług przez te placówki. Zbieranie informacji zwrotnych od mieszkańców oraz ich rodzin jest istotne, ponieważ pozwala na bieżąco monitorować poziom satysfakcji i identyfikować obszary wymagające popraw